Incorporación de tecnología en la henificación de alta calidad
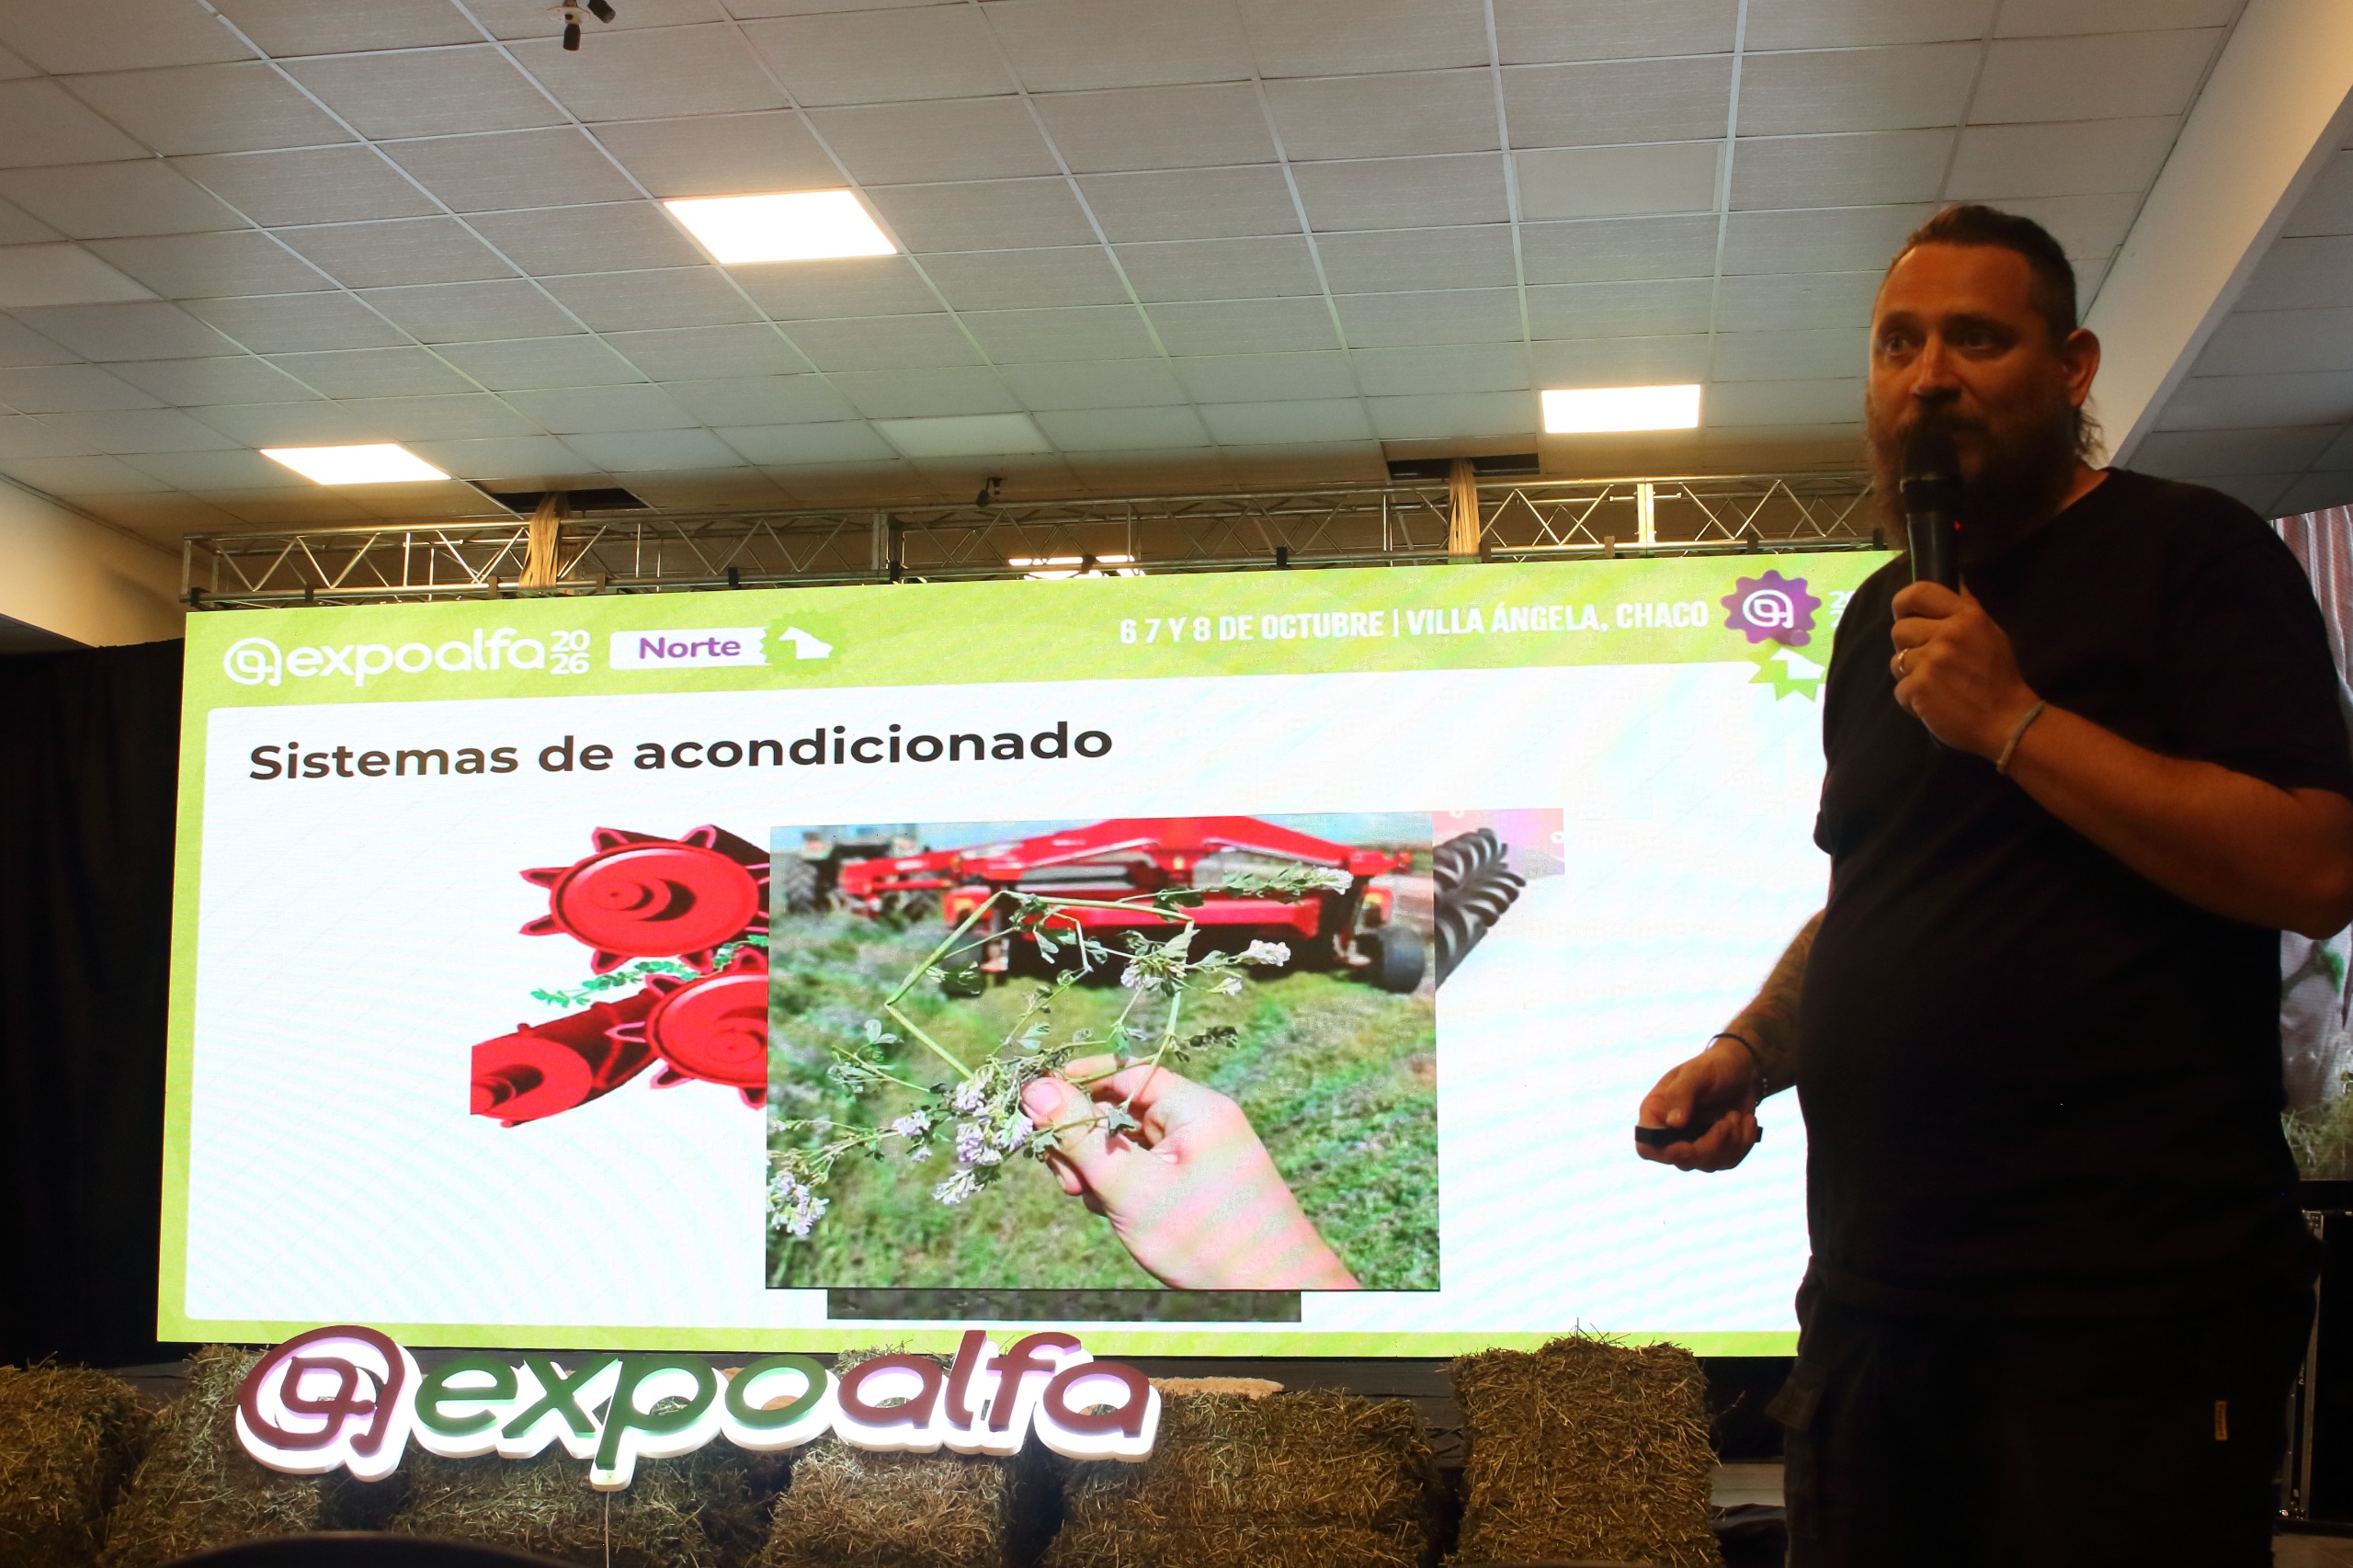
El ingeniero agrónomo Miguel Forni, docente de la Cátedra de Maquinarias Forrajeras de la UNL, disertó en ExpoAlfa Norte y brindó las claves operativas para lograr eficiencia a la hora de pensar en la producción de alfalfa de calidad.
Alexis Zegatti
2026-10-16
La confección de reservas forrajeras de alta calidad representa un pilar estratégico en la eficiencia productiva del establecimiento agropecuario. La mecanización precisa no es un mero medio de recolección, sino un factor condicionante de la conservación nutricional, donde el heno busca alcanzar un contenido de humedad reducido de entre el 12% y el 14% para suprimir la actividad microbiana y la proliferación de hongos.
En su presentación, Miguel Forni, docente de la Cátedra de Maquinarias Forrajeras de la Universidad Nacional del Litoral, destacó que el heno se define formalmente como un forraje conservado cuyo objetivo es alcanzar y mantener un contenido de humedad reducido, situado específicamente entre el 12% y el 14%.
Este rango numérico es determinante desde el punto de vista biológico, ya que suprime la actividad de agua libre, previniendo los procesos de fermentación no deseados, el calentamiento de la masa vegetal y la proliferación de hongos productores de micotoxinas que alteran la inocuidad y palatabilidad del alimento.
La cantidad final recolectada y la calidad nutricional del heno están condicionadas por cuatro factores fundamentales:
Condiciones climáticas: Ventana operativa meteorológica que determina la tasa de evaporación y la velocidad de deshidratación del material al aire libre.
Momento de corte: Definición del estado fenológico idóneo para balancear el rendimiento en materia seca con la digestibilidad, cuidando de no agredir la corona ni los rebrotes basales de la pastura.
Proceso de confección: Selección, secuencia y regulación precisa de la maquinaria agrícola durante el manejo del forraje en el lote.
Almacenamiento: Sistemas de empaque, atado y resguardo que protegen la reserva contra la intemperie y la degradación periférica.
El proceso de confección debe respetar rigurosamente una secuencia cronológica compuesta por cuatro etapas clave:
Corte de forraje: Separación de la biomasa vegetal mediante mecanismos que preserven la integridad física del tallo y la fisiología de la planta.
Secado al aire libre: Deshidratación natural o asistida mecánicamente hasta alcanzar los niveles de humedad de seguridad.
Andanado: Concentración y acomodamiento del material esparcido para formar un cordón uniforme. Esta etapa es considerada la más crítica de toda la secuencia operativa, ya que en ella se generan las mayores pérdidas de hoja por impacto si el manipuleo mecánico es agresivo o a destiempo.
Confección del rollo, fardo o megafardo: Compactación y empaquetado final del forraje acondicionado.
La preservación de la calidad del forraje requiere una visión integral que comienza con la correcta elección y operación del primer equipo en ingresar al terreno: el sistema de corte.
Sistemas de corte: Impacto biológico, rebrotes y velocidad operativa
La elección del sistema de corte trasciende la mera capacidad operativa o el ancho de trabajo de la máquina; constituye una intervención biológica directa sobre la masa radicular y la corona de la alfalfa. El tipo de sección efectuada sobre el tallo condiciona la velocidad de cicatrización del tejido vegetal, la tasa de respiración posterior y la velocidad de activación de los yemas de rebrote, incidiendo directamente en el número de cortes posibles a lo largo del ciclo productivo anual.
Evaluación comparativa de sistemas de corte
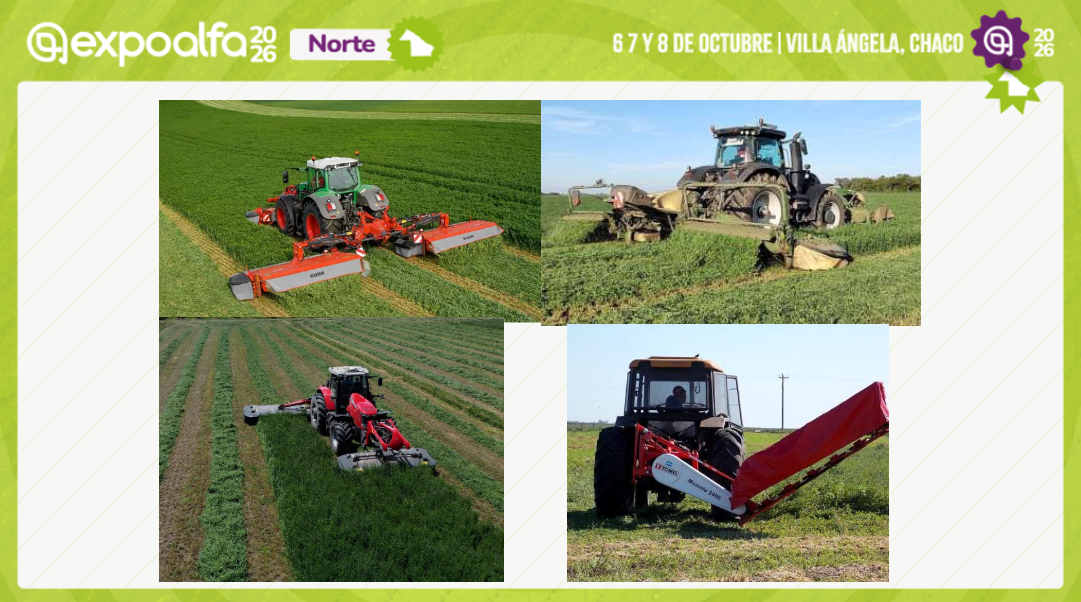
Desmalezadora / Cuchillas gruesas por impacto: Representa el sistema menos eficiente y de menor calidad biológica. Su mecanismo se basa en el golpe violento de una cuchilla gruesa de gran ancho de trabajo individual que no cizalla, sino que «desgarra» el material. Esta acción genera un corte deshilachado (despelechado) en el tallo, incrementando sustancialmente la superficie expuesta de la herida. Al quedar una lesión tan amplia, la planta de alfalfa debe derivar reservas energéticas acumuladas en la corona para cicatrizar el tejido dañado en lugar de activar inmediatamente las yemas de rebrote.
Sistema de cuchilla y contracuchilla (Barra de corte / Tipo tijera): Ofrece la mayor calidad biológica de corte. Al actuar mediante cizallamiento con dos elementos afilados, genera una herida limpia, neta y de área mínima. Esta rápida cicatrización le permite a la planta reanudar el crecimiento foliar sin demoras, logrando una ganancia operativa de hasta 5 días por corte. En un esquema productivo de 5 cortes anuales, esta diferencia acumula 25 días de ventaja, lo que equivale biomecánicamente a obtener un corte extra por año. Su principal limitación radica en su menor velocidad de avance en comparación con los sistemas rotativos.
Sistemas de Platos / Discos (2 vs. 3 cuchillas): Logran un óptimo equilibrio entre velocidad operativa y conservación biológica al utilizar cuchillas pequeñas de alto filo que reducen el impacto por sección. Las configuraciones de 3 cuchillas por disco distribuyen el esfuerzo dinámico mejor que las de 2, disminuyendo el desgaste individual de la herramienta. Para maximizar la eficiencia en el campo, resulta indispensable contar con sistemas de cambio rápido de cuchillas (mediante palanca de extracción sin pernos roscados), lo que elimina tiempos muertos al reemplazar filos mellados durante la jornada.
Democratización Tecnológica: La tecnología de corte limpio por discos no está restringida a los grandes contratistas. Se encuentra disponible tanto para mega-explotaciones (equipos combinados tándem de 10 m a 18 m de ancho de labor) como para productores de menor escala (acoplados laterales o de tiro con anchos de 2,5 m a 3 m).
Sistema de Corte
Mecanismo de Acción
Calidad de Herida en Tallo
Velocidad/Capacidad de Trabajo
Impacto en Rebrote (Días)
Desmalezadora / Cuchilla Gruesa
Impacto violento por inercia
Malograda / Deshilachado amplio
Alta
Retraso de hasta 5 días por corte por cicatrización defectuosa
Barra de Corte (Cuchilla y Contracuchilla)
Cizallamiento limpio (tipo tijera)
Excelente / Herida mínima y neta
Limitada / Velocidad baja a moderada
Ganancia de 5 días/corte (acumula 1 corte extra/año)
Discos / Platos (2 o 3 cuchillas)
Impacto de alta velocidad con filo fino
Muy Buena / Herida reducida
Muy Alta / Elevada velocidad de avance
Excelente dinámica de rebrote continuo sin demoras
Garantizar un corte neto y fisiológicamente respetuoso sienta las bases de la reserva; no obstante, para optimizar la tasa de evaporación en el lote, es indispensable homogenizar el secado entre el tallo y la hoja mediante el acondicionado mecánico.
Acondicionamiento del forraje: Fisiología del secado y calibración operativa
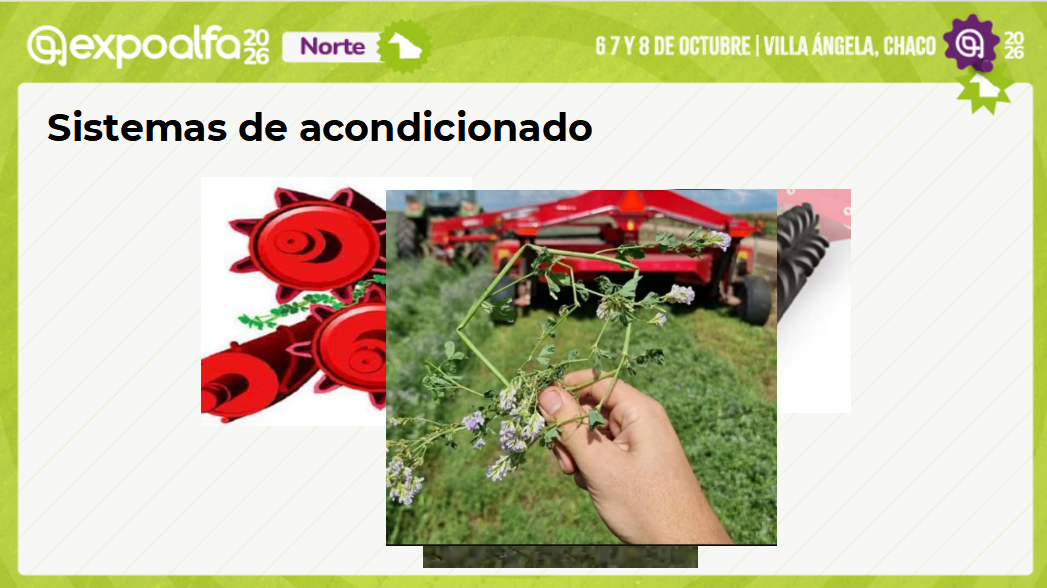
El acondicionado del forraje es la intervención mecánica orientada a resolver el dilema fisiológico de las leguminosas: la asincronía en la tasa de deshidratación entre el tallo y la hoja. La lámina foliar, al poseer una baja masa y una elevada relación superficie/volumen, pierde agua a una velocidad sustancialmente mayor que el tallo. Si se deja secar la pastura de manera puramente natural, para cuando el tallo alcanza la humedad segura del 14%, la hoja se encuentra sobre-desecada, volviéndose quebradiza y desprendiéndose durante el manipuleo, lo que destruye el contenido proteico del heno.
El tipo de acondicionador debe seleccionarse según la especie forrajera. Para leguminosas como la alfalfa, los rodillos acondicionadores de goma o poliuretano con dibujo en espiga (chevron intermeshing) brindan un apretón suave y continuo que quiebra la cutícula del tallo sin lastimar las hojas. Por el contrario, los sistemas de mayales o dedos de acero (flails), diseñados para gramíneas de tallos finos, resultan sumamente agresivos en alfalfa, provocando un deshoje severo por impacto. Los rodillos acondicionadores (ya sean de goma perfilada o de chapa/acero interdentado) provocan fisuras longitudinales a lo largo del tallo, abriendo vías de escape físicas para que el agua interna se evapore a la misma velocidad que en la hoja.
Paso a paso para calibrar el acondicionar en el lote
Inspección muestra de tallos: Detener el equipo y tomar un puñado de tallos recién acondicionados. Deben presentar quiebres longitudinales continuos cada 5-7 cm, que permitan exudar humedad al doblarlos.
Ajuste progresivo de presión: Incrementar la presión de los rodillos mediante los resortes de tensión o el sistema hidráulico hasta lograr el fisurado del tallo.
Límite de tolerancia foliar: Detener la presión o aflojar inmediatamente si se observa magullamiento, jugo verde en la superficie de los rodillos o desprendimiento de hojas. La regla de oro de la calibración es fisurar el tallo protegiendo de forma absoluta la integridad foliar.
Una vez que el forraje ha sido acondicionado y se encamina hacia el rango de humedad objetivo, debe ser manipulado con extrema precisión durante el andanado para evitar la incorporación de impurezas minerales.
Rastrillado y formación de andana
El rastrillado es frecuentemente la etapa menos valorada del proceso de henificación; sin embargo, las evaluaciones a campo demuestran que es el hito donde se registran las mayores pérdidas de materia seca por impacto foliar y el mayor riesgo de contaminación del heno por tierra, cenizas e impurezas del suelo. Una regulación incorrecta del rastrillo destruye el valor comercial y nutricional de una pastura previamente bien cortada y acondicionada.
Análisis de sistemas de rastrillado
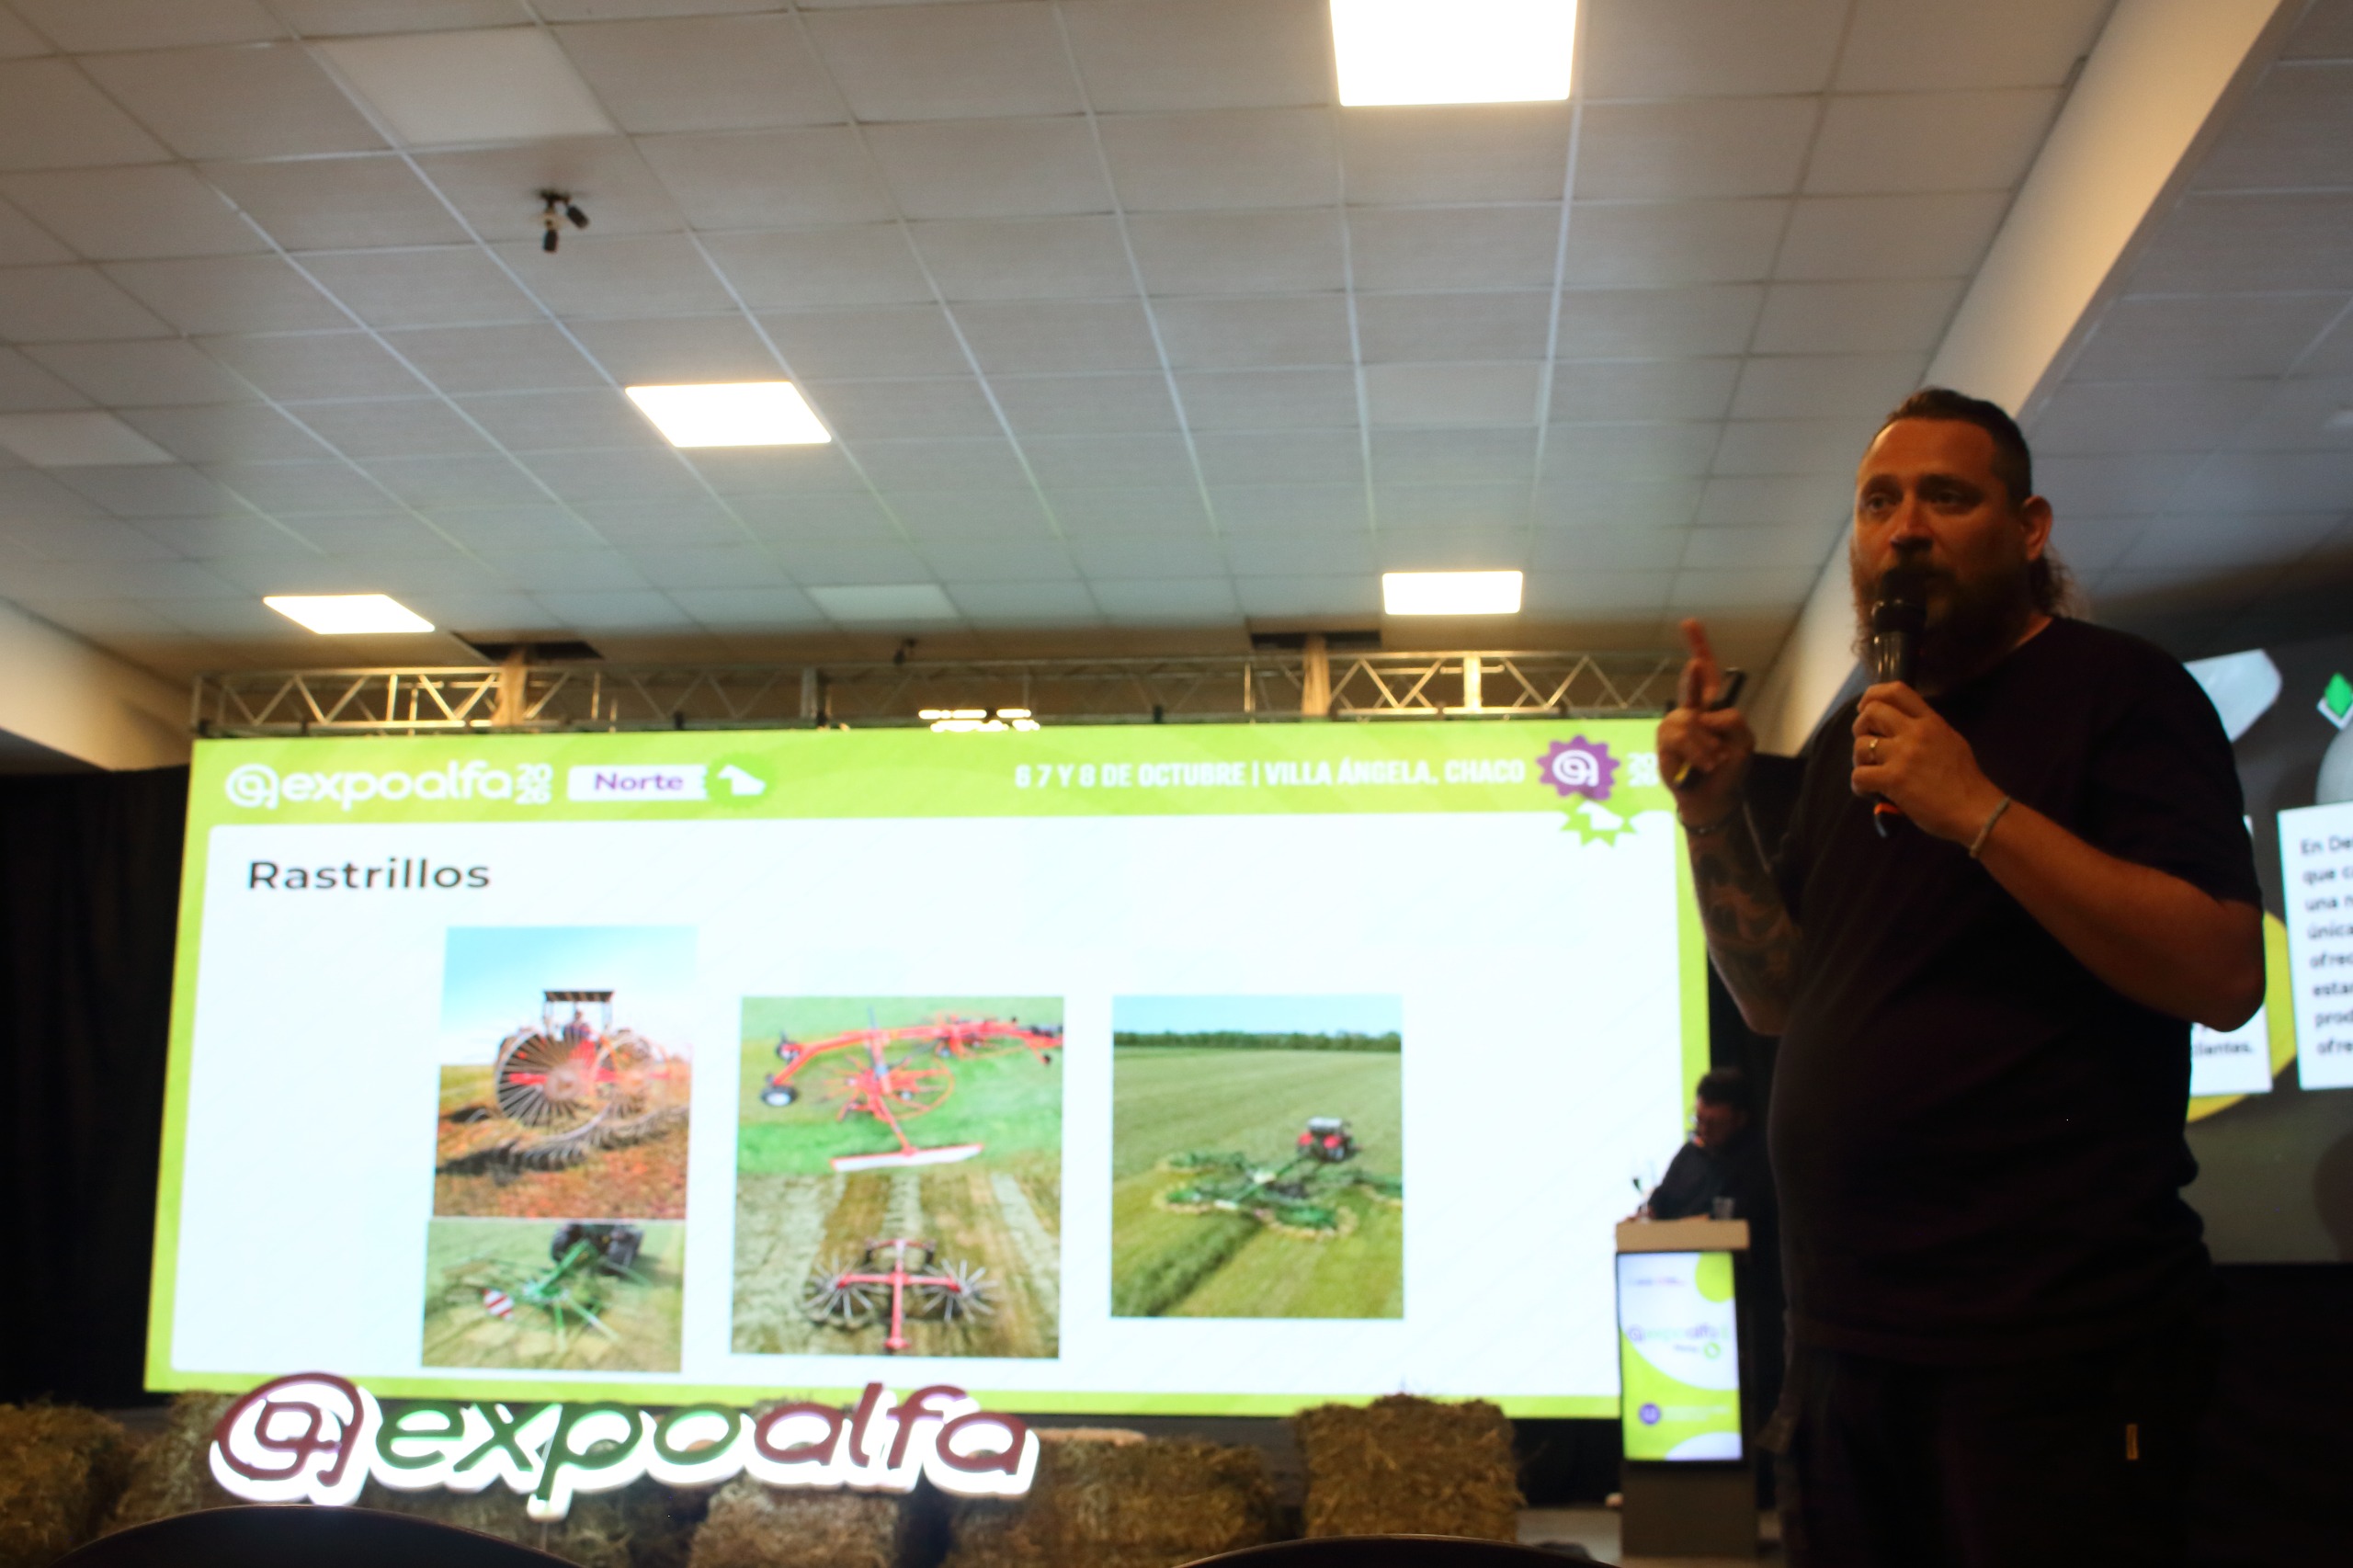
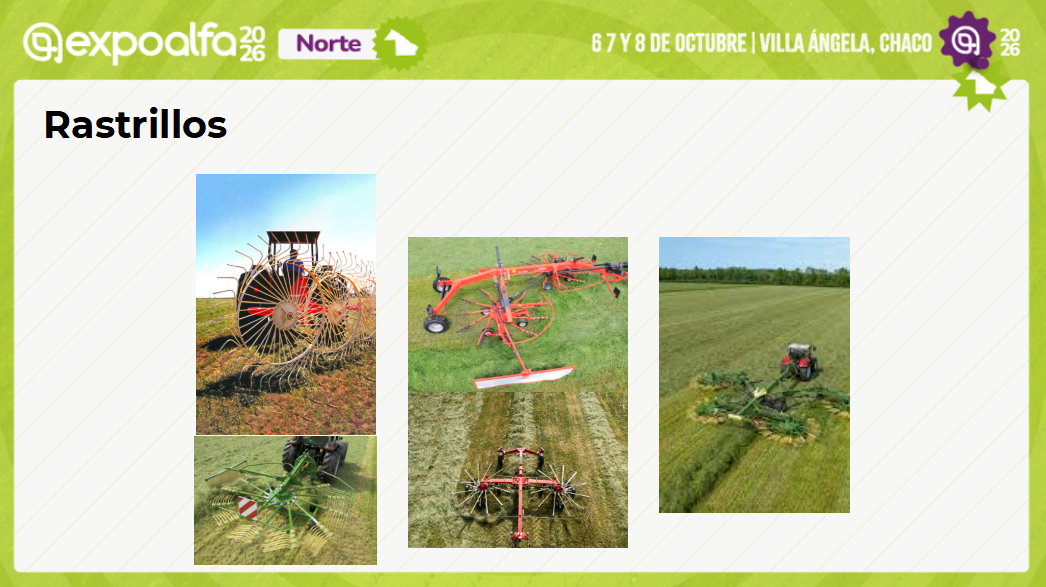
Rastrillos Estelares / Soles (incluidas configuraciones en V):
Ventajas: Económicos, de mantenimiento sencillo y elevada capacidad de trabajo.
Riesgos Operativos: Su principio de funcionamiento exige el barrido por contacto directo de las púas sobre el terreno. Si el operador los baja en exceso para «barrer todo el pasto», las estrellas raspan la capa superficial, incorporando tierra, polvo y bosta directamente al interior del cordón.
Calibración: Las púas deben regularse para que vayan apenas rozando el suelo o la vegetación remanente, evitando clavarse en la superficie.
Rastrillos Giroscópicos / Rotativos (1, 2 o 4 rotores, tiro lateral o central):
Ventajas: Elevan y desplazan el forraje suavemente mediante brazos con púas horizontales, sin arrastrarlo por la superficie del suelo.
Riesgos Operativos y Advertencia Técnico-Operativa: Al haber sido concebidos originalmente para gramíneas, operar un rastrillo giroscópico a excesivas revoluciones por minuto (RPM) de rotor en relación con una baja velocidad de avance convierte al equipo en una turbina de aire. Este efecto genera turbulencias que levantan nubes de polvo sobre la andana y golpean violentamente el material seco, desprendiendo las hojas por impacto directo.
Calibración: Sincronizar una baja velocidad de RPM en la toma de fuerza con la velocidad de avance adecuada del tractor, buscando mover el pasto suavemente sin sacudirlo.
Rastrillos de Barras Paralelas:
Ventajas: Realizan un movimiento suave de traslación lateral del forraje, reduciendo la fricción.
Calibración: Exigen regular el ancho de apertura de la cortina posterior para evitar la sobre-compactación de la andana.
Rastrillos de Tapiz / Merger:
Ventajas: Representan la máxima tecnología disponible en conservación de calidad. El sistema recoge el material del suelo mediante un pick-up de bajo impacto y lo deposita suavemente sobre una cinta transportadora continua. Elimina el deshoje mecánico por arrastre y anula la incorporación de tierra.
Riesgos Operativos: Elevado costo de inversión inicial.
Geometría de la andana
La andana resultante debe presentar un perfil cuadrado, uniforme y continuo. Un cordón cónico o discontinuo provoca un llenado desigual en los extremos de la cámara de compactación de la rotoenfardadora o megaenfardadora, generando rollos o fardos deformes («asombrerados»), con densidades heterogéneas que facilitan la entrada de agua durante el almacenamiento.
La correcta geometría de la andana facilita una alimentación pareja en la enfardadora, pero la decisión crítica de iniciar el prensado depende del control riguroso de la humedad.
Gestión de humedad y tecnologías de re-humidificación
Empacar forraje fuera de la ventana óptima de humedad (12% – 14%) desencadena pérdidas biológicas severas y riesgos operativos en el establecimiento:
Empacado con exceso de humedad (>18%): Activa procesos de fermentación aeróbica y sobrecalentamiento que derivan en la aparición de hongos, producción de micotoxinas y el fenómeno de alteración proteica conocido como «tabacado» (reacción de Maillard).
Empacado en seco (<12%): Provoca un deshoje masivo en el pick-up y en la cámara de compactación, reduciendo drásticamente el porcentaje de proteína bruta. Además, genera rollos de baja densidad y produce una suspensión de polvillo vegetal muy fino (similar a la yerba brasilera). Este polvillo se deposita en las partes móviles de la empaquetadora, correas de transmisión y rodamientos sobrecalentados, generando un riesgo inminente de incendio por fricción.
Tecnologías de re-humidificación
Para extender la ventana operativa durante madrugadas secas o jornadas de humedad relativa extrema, el mercado ha incorporado sistemas de re-humidificación:
Generadores de vapor continuo montados: Equipos de gran capacidad como el sistema Staheli West DewPoint (WEST SW), montados directamente entre el tractor y la enfardadora. Inyectan vapor de agua a alta temperatura a través de colectores sobre la andana en tiempo real, flexibilizando la hoja secada antes de ser procesada por el pick-up.
Sistemas inyectores de humedad por púas: Alternativa más económica que inyecta agua/vapor mediante púas mecánicas dentro del cordón. Aunque exigen menor inversión, requieren ser aplicados entre 5 y 7 segundos antes del paso de la enfardadora, lo que obliga a emplear un segundo tractor operando en paralelo en el lote.
Tecnologías de monitoreo digital integrado
El control de calidad en tiempo real se ha digitalizado mediante sensores integrados a los equipos de empaque:
Sensores de humedad en tiempo real: Dispositivos como la reconocida solución HayBoss, integrada en la entrada de la cámara de compactación de rotoenfardadoras y megaenfardadoras (como las series Massey Ferguson MF 3100 y 4100 Xtra). Estos sensores miden continuamente la conductividad del material e informan al monitor de la cabina cuándo iniciar o detener el trabajo según la humedad real del lote.
Balanzas integradas sin calibración: Celdas de carga dinámicas situadas en la lanza de enganche y ejes del equipo (disponibles en las series MF 3100 y 4100 Xtra) que registran el peso exacto de cada rollo o fardo al momento de la expulsión sin requerir calibraciones constantes, permitiendo mapear el rendimiento real en kilos de materia seca por hectárea.
La precisión en la lectura de humedad y peso se consolida al momento del empaquetado final, donde la tecnología de atado determina la durabilidad de esos kilos recolectados.
Análisis económico del atado (Red vs. Hilo), pre-picado (Cutter) y logística de megaenfardadoras
La tecnología aplicada en el empaque tiene un impacto directo sobre la cuenta de resultados del establecimiento. Reducir el deterioro de la materia seca durante el almacenamiento equivale directamente a preservar kilos de carne o leche comercializables por hectárea.
Análisis comparativo: Atado con hilo vs. atado con red
Investigaciones desarrolladas por el Dr. Alan Rotz (USDA-ARS, Michigan, EE. UU.) confirman que el atado con red supera decididamente al atado tradicional con hilo, incluso en períodos de almacenamiento breves. La red cubre la totalidad de la superficie cilíndrica, manteniendo contenidas las capas periféricas y creando un «efecto techo de paja» (thatch roof) que repele las precipitaciones.
Para cuantificar el impacto económico en la producción ganadera, se adopta un modelo basado en los datos de la disertación del Ing. Miguel Forni: producción anual de 24 rollos por hectárea, un valor comercial por rollo de 65.000**yunvalordeconversióndecarnede**4.000 / kg:
Pérdida en Capa Ext. (cm)
Kg de Pasto Perdido
Kg de Carne Perdidos
$ Pérdida por Rollo ($4.000/kg carne)
% Pérdida sobre Rollo ($65.000)
Kg Carne Perdidos / ha (24 rollos/año)
$ Perdido por ha / año
2,5
1,9
0,17
$697
1,1%
4,2
$16.727
5,0
3,5
0,32
$1.273
2,0%
7,6
$30.545
10,0
6,8
0,61
$2.455
3,8%
14,7
$58.909
15,0
10,2
0,92
$3.697
5,7%
22,2
$88.727
30,0
18,7
1,70
$6.788
10,4%
40,7
$162.909
Como se evidencia en la matriz técnica, una pérdida periférica aparentemente menor de 5 cm por intemperismo en un rollo atado con hilo genera un perjuicio económico directo de $30.545 por hectárea/año. En pérdidas de 15 cm, el daño escala a $88.727 por hectárea, justificando ampliamente el costo del equipamiento de atado con red.
Evaluación del rotor picador (Cutter)
La incorporación de rotores picadores con cuchillas de corte transversal en rotoenfardadoras (ejemplo: Massey Ferguson RB 4180 V XtraCut) transforma la calidad de la fibra entregada al ganado:
Mayor superficie de ataque ruminal: El pre-picado fracciona la fibra, multiplicando los sitios de fijación para las bacterias del rumen y acelerando la digestión.
Aumento del consumo voluntario: La reducción del tamaño de partícula acelera la tasa de pasaje ruminal, permitiendo que el animal incremente su ingesta diaria de materia seca.
Reducción de desperdicios: Logra una «mordida de tamaño razonable», evitando que el ganado retire bochones de heno fuera del comedero para pisotearlos.
Eficiencia en Dietas TMR: Al ingresar el heno pre-picado al mixer, se reducen significativamente los tiempos de mezclado y el consumo de combustible del tractor.
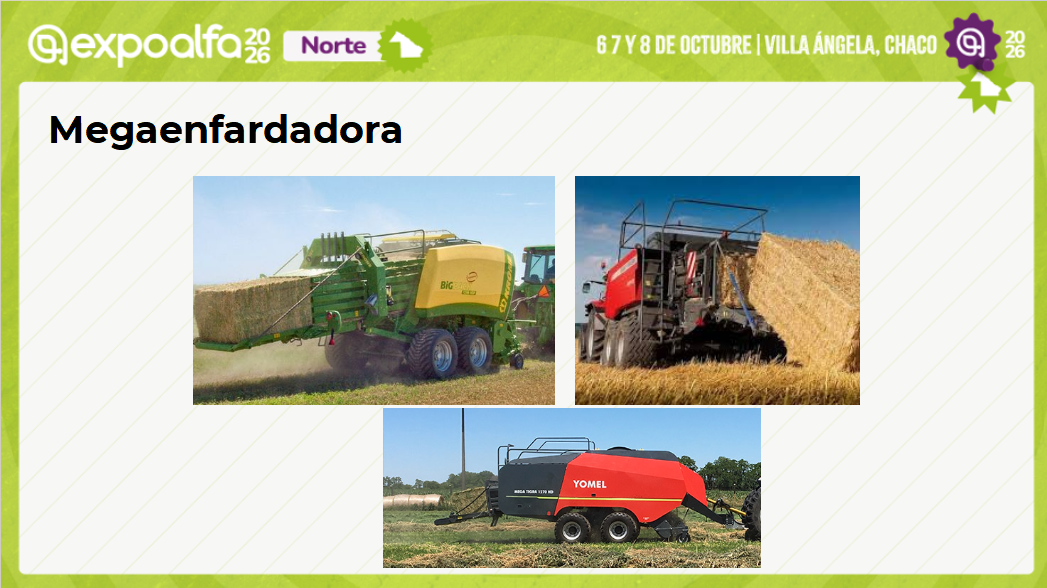
Evolución hacia megaenfardadoras
Para establecimientos de gran escala o esquemas comerciales de venta de heno, la logística del fardo prismático gigante representa la máxima evolución operativa:
Optimización del transporte: La geometría rectangular elimina los espacios de aire muertos en las plataformas de los camiones, aprovechando al 100% el volumen y la capacidad de carga legal.
Alta densidad de compactación: Proporciona un empaque ultra-denso que preserva la calidad interna y resiste traslados de larga distancia.
Confección continua y telemetría: Permite un flujo de trabajo ininterrumpido con monitoreo electrónico del tamaño, forma y peso del fardo desde la cabina del tractor.
La visión expuesta por el Ing. Agr. Miguel Forni establece de forma contundente que la adopción de tecnología en mecanización forrajera no constituye un gasto de estructura, sino una inversión de alta tasa de retorno. Cada innovación incorporada —desde el tipo de sección en la barra de corte hasta los sensores de humedad en la cámara de empaque— se amortiza mediante la supresión sistemática de pérdidas digestivas y la eliminación del deterioro durante el almacenamiento, transformando la biomasa vegetal del lote en valor económico directo.
Recomendaciones
Seleccionar sistemas de corte de alta calidad: Priorizar barras de corte por cizallamiento (cuchilla y contracuchilla) o discos de platos con 3 cuchillas delgadas y sistema de cambio rápido, garantizando una cicatrización limpia del tallo para ganar hasta 5 días por corte (equivalente a 1 corte adicional al año).
Ajustar el acondicionado y el rastrillado protegiendo la hoja: Calibrar la presión de los rodillos acondicionadores para fisurar el tallo sin magullar la lámina foliar. En el rastrillado, regular la altura para que las púas rozen apenas el suelo y ajustar las RPM del rotor para evitar la contaminación con tierra y la pérdida de hoja por turbulencia.
Migrar al atado con red e integrar agricultura de precisión: Sustituir el hilo por red para proteger la capa exterior contra el agua de lluvia (reduciendo pérdidas que pueden superar los $88.000/ha/año), e incorporar monitoreo digital de humedad en tiempo real (sistemas HayBoss) y balanzas integradas para sistematizar las decisiones operativas basándose en datos agronómicos objetivos.